钢结构三维激光投影定位系统:替代人工划线与样板 | 德特克DreiDTek
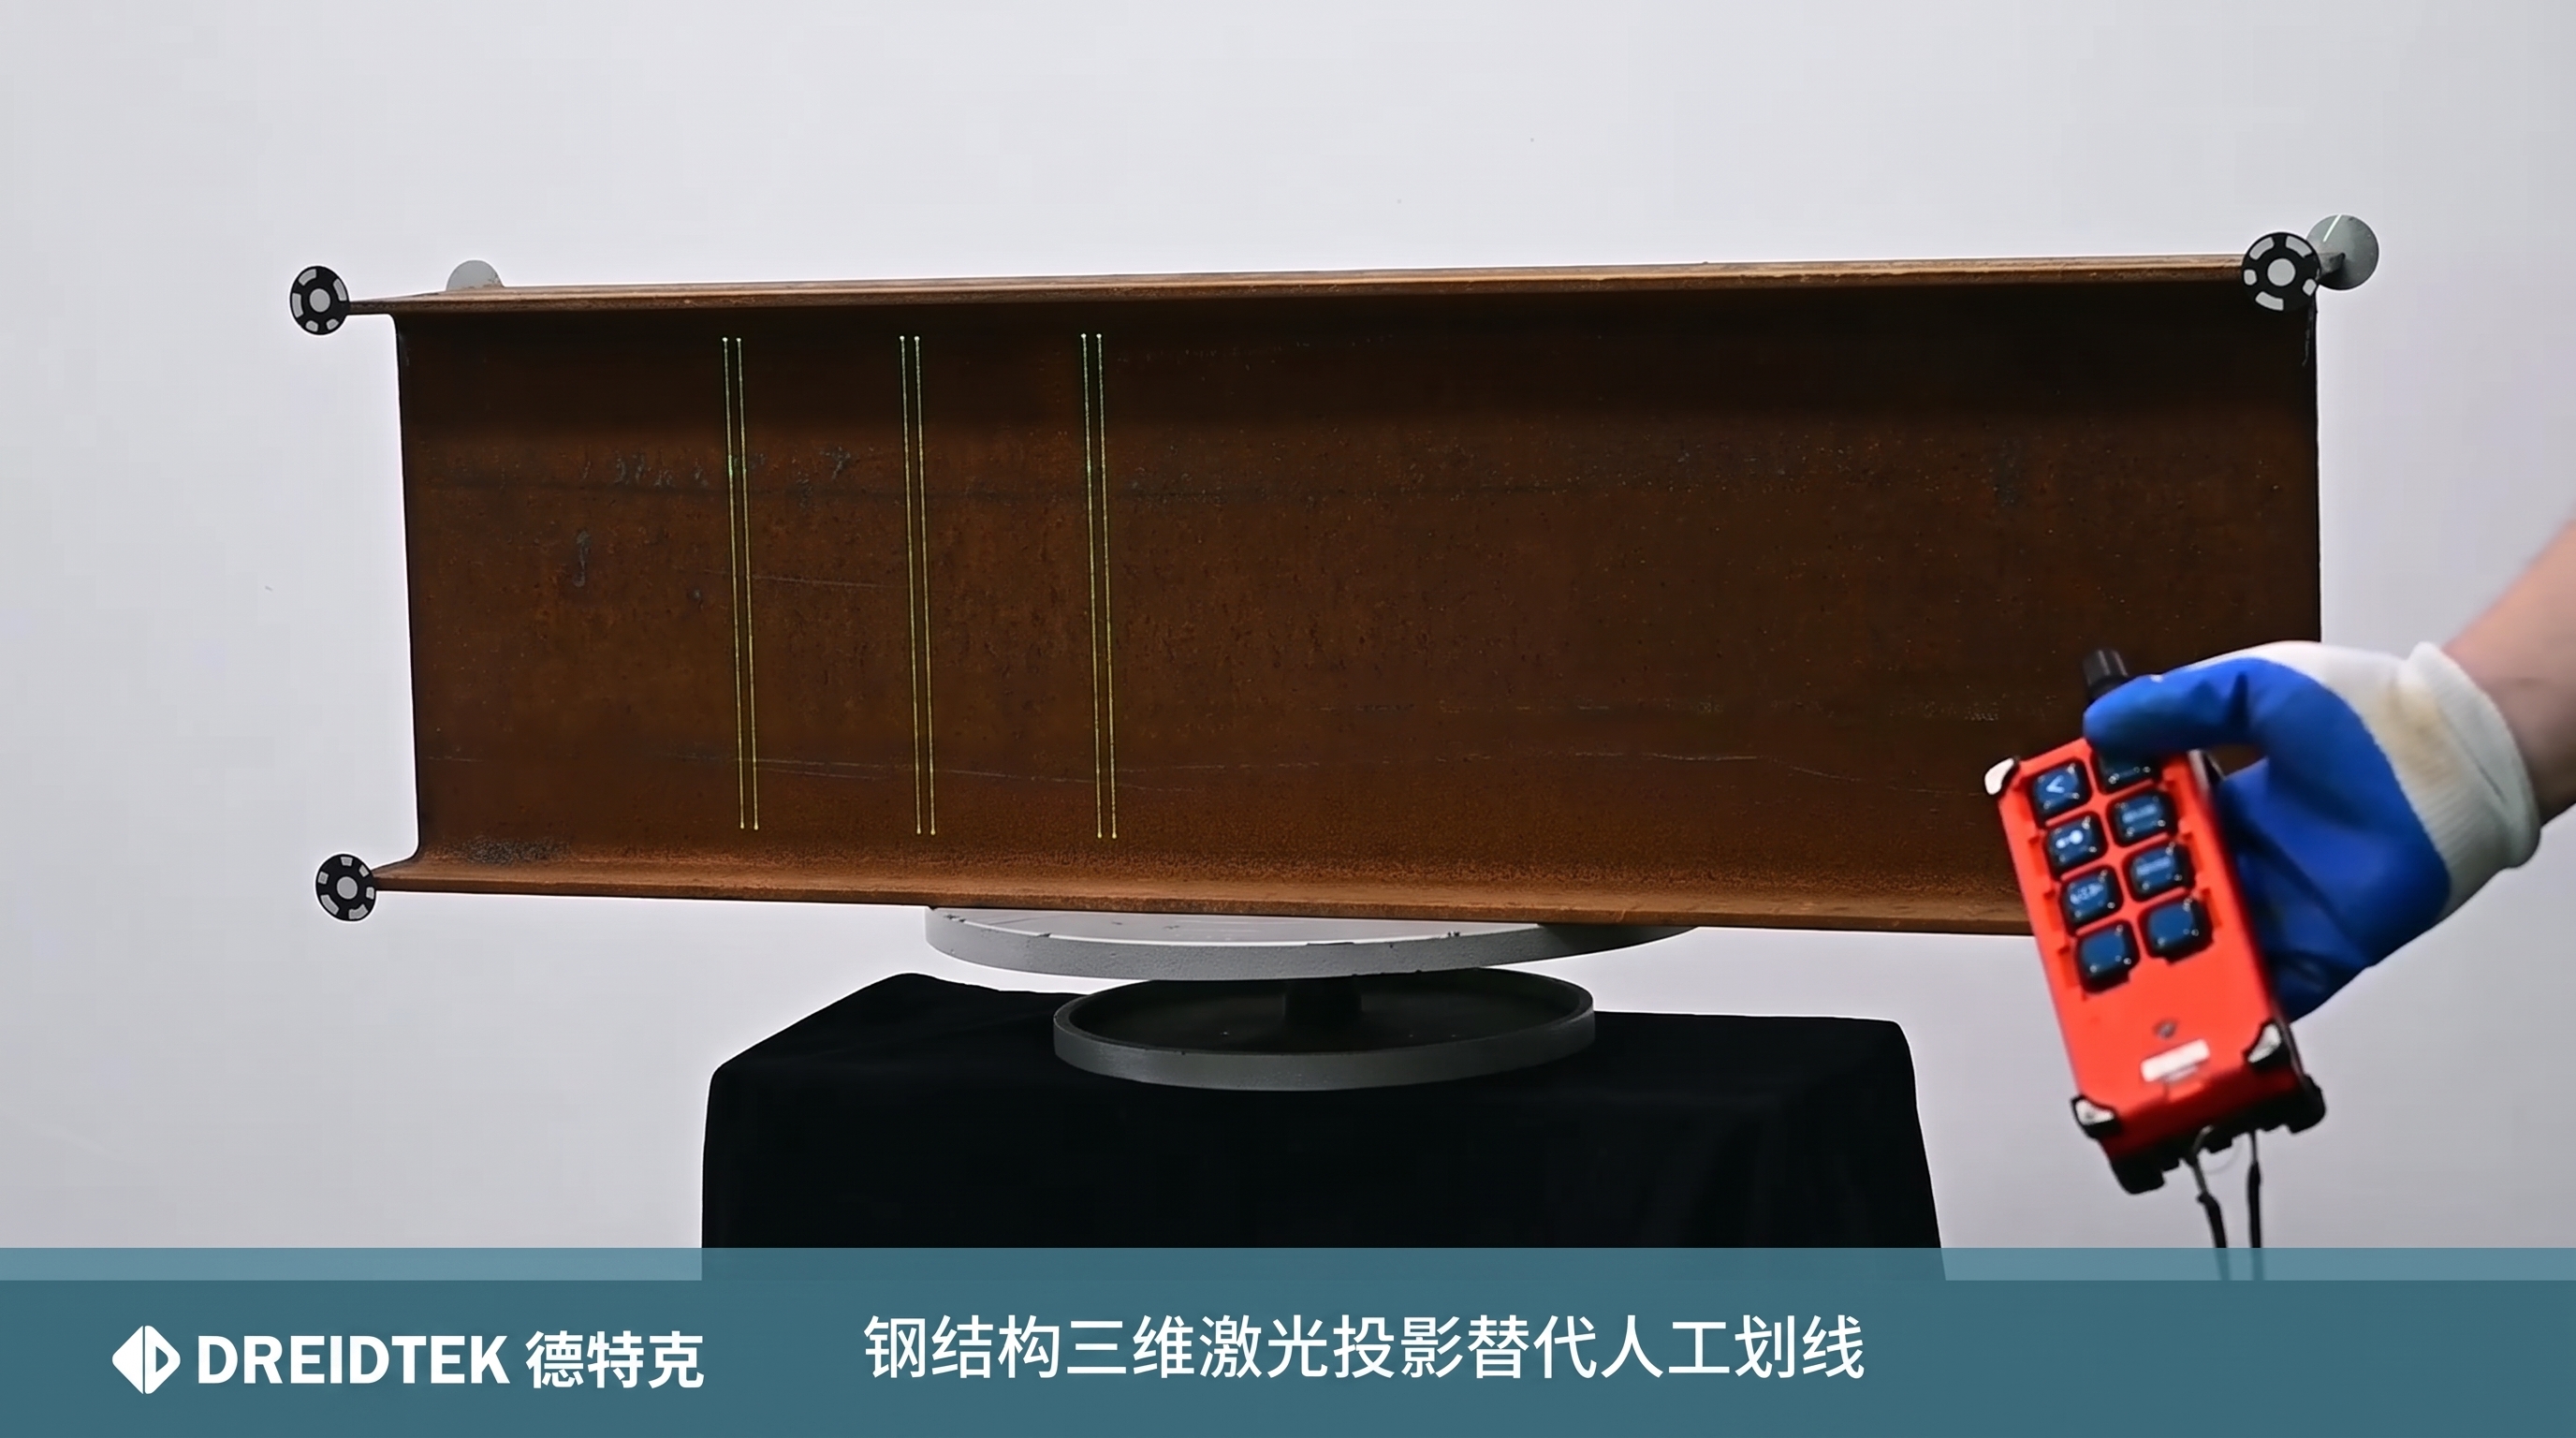
钢结构制造中的三维激光投影定位:无需人工划线与样板的加劲板组对方案
在美国钢结构学会(AISC)披露的一则典型制造车间案例中,装配工人在放样与划线环节消耗的工时高达总工时的 60%。对于钢结构制造企业而言,工人花在识读图纸、拉卷尺测量上的每一分钟,都在直接占用有效焊接时间。在关键的组对拼装焊接工位,三维激光投影仪正在改变这一现状——通过三维激光投影定位系统将 1:1 的 CAD 轮廓直接投射到钢构件表面,无需手工划线和物理样板即可提供直观的视觉定位引导,帮助车间大幅缩短组对时间并严控组对公差。
🔹 1.为什么传统钢结构组对放样效率低、易出错?
传统的钢结构组对放样高度依赖人工识图与物理量具。装配工拿到工艺图纸后,必须严格按顺序执行一系列繁琐步骤:确定基准点、沿 H 型钢翼缘拉卷尺量取尺寸、换算加劲板(筋板)的板厚偏移量、用石笔划线或洋冲打点、吊装就位厚重的钢板,最后在点焊固定前再用角尺复核垂直度与间距。
这种人工作业模式极易产生累积误差。一旦第一块加劲板定位偏差几毫米,而后续测量又以该加劲板而非初始基准点为参照,整根长梁末端的构件就会出现明显错位。更棘手的是,重型钢结构装配往往是动态的——大型 H 型钢在焊接过程中需要频繁通过行车吊装、翻面或旋转,以适配平焊工位。正如一位钢结构制造一线技术人员在交流中指出的那样:“在车间内移动或翻转 H 型钢,往往是划线误差最容易出现的环节。”
🔹 2.人工划线、样板与工装夹具的局限性
过去,钢构厂常尝试利用简易量规、木质/铁质物理样板或专用工装来加快钢梁放样定位速度。虽然这比单点拉尺略快,但在多品种、定制化的重型钢结构生产中依然存在明显短板。
尽管对于钢结构上的大部分常规位置而言,并不需要极高的微米级精度,但卷尺在长跨度测量时仍会不可避免地下垂产生误差,而石笔线条本身的宽度也会让加劲板的精确中心线变得模糊。
物理样板和定制工装则带来了高昂的制作与仓储成本。它们不仅占用大量车间占地面积,而且只适用于大批量标准化构件。在建筑钢结构或重型设备框架制造中,单个项目往往包含大量非标节点和不同规格的加劲板,为每种变化都制作物理样板并不现实。一旦设计院在生产前夕下发图纸变更,原有的物理样板便会瞬间报废,导致组对工位被迫停工等待新样板制作。
🔹 3.三维激光投影仪如何引导加劲板精准定位?
三维激光投影仪将数字化 CAD 坐标直接“搬”到了组对装配台上。作业流程非常直观:操作员在控制软件中导入三维模型或二维 CAD 图纸,在视觉范围内放置数个反光靶点,德特克 INNO-PROJECTOR 即可通过高速振镜将 1:1 的绿色激光轮廓线直接投射到钢材表面。
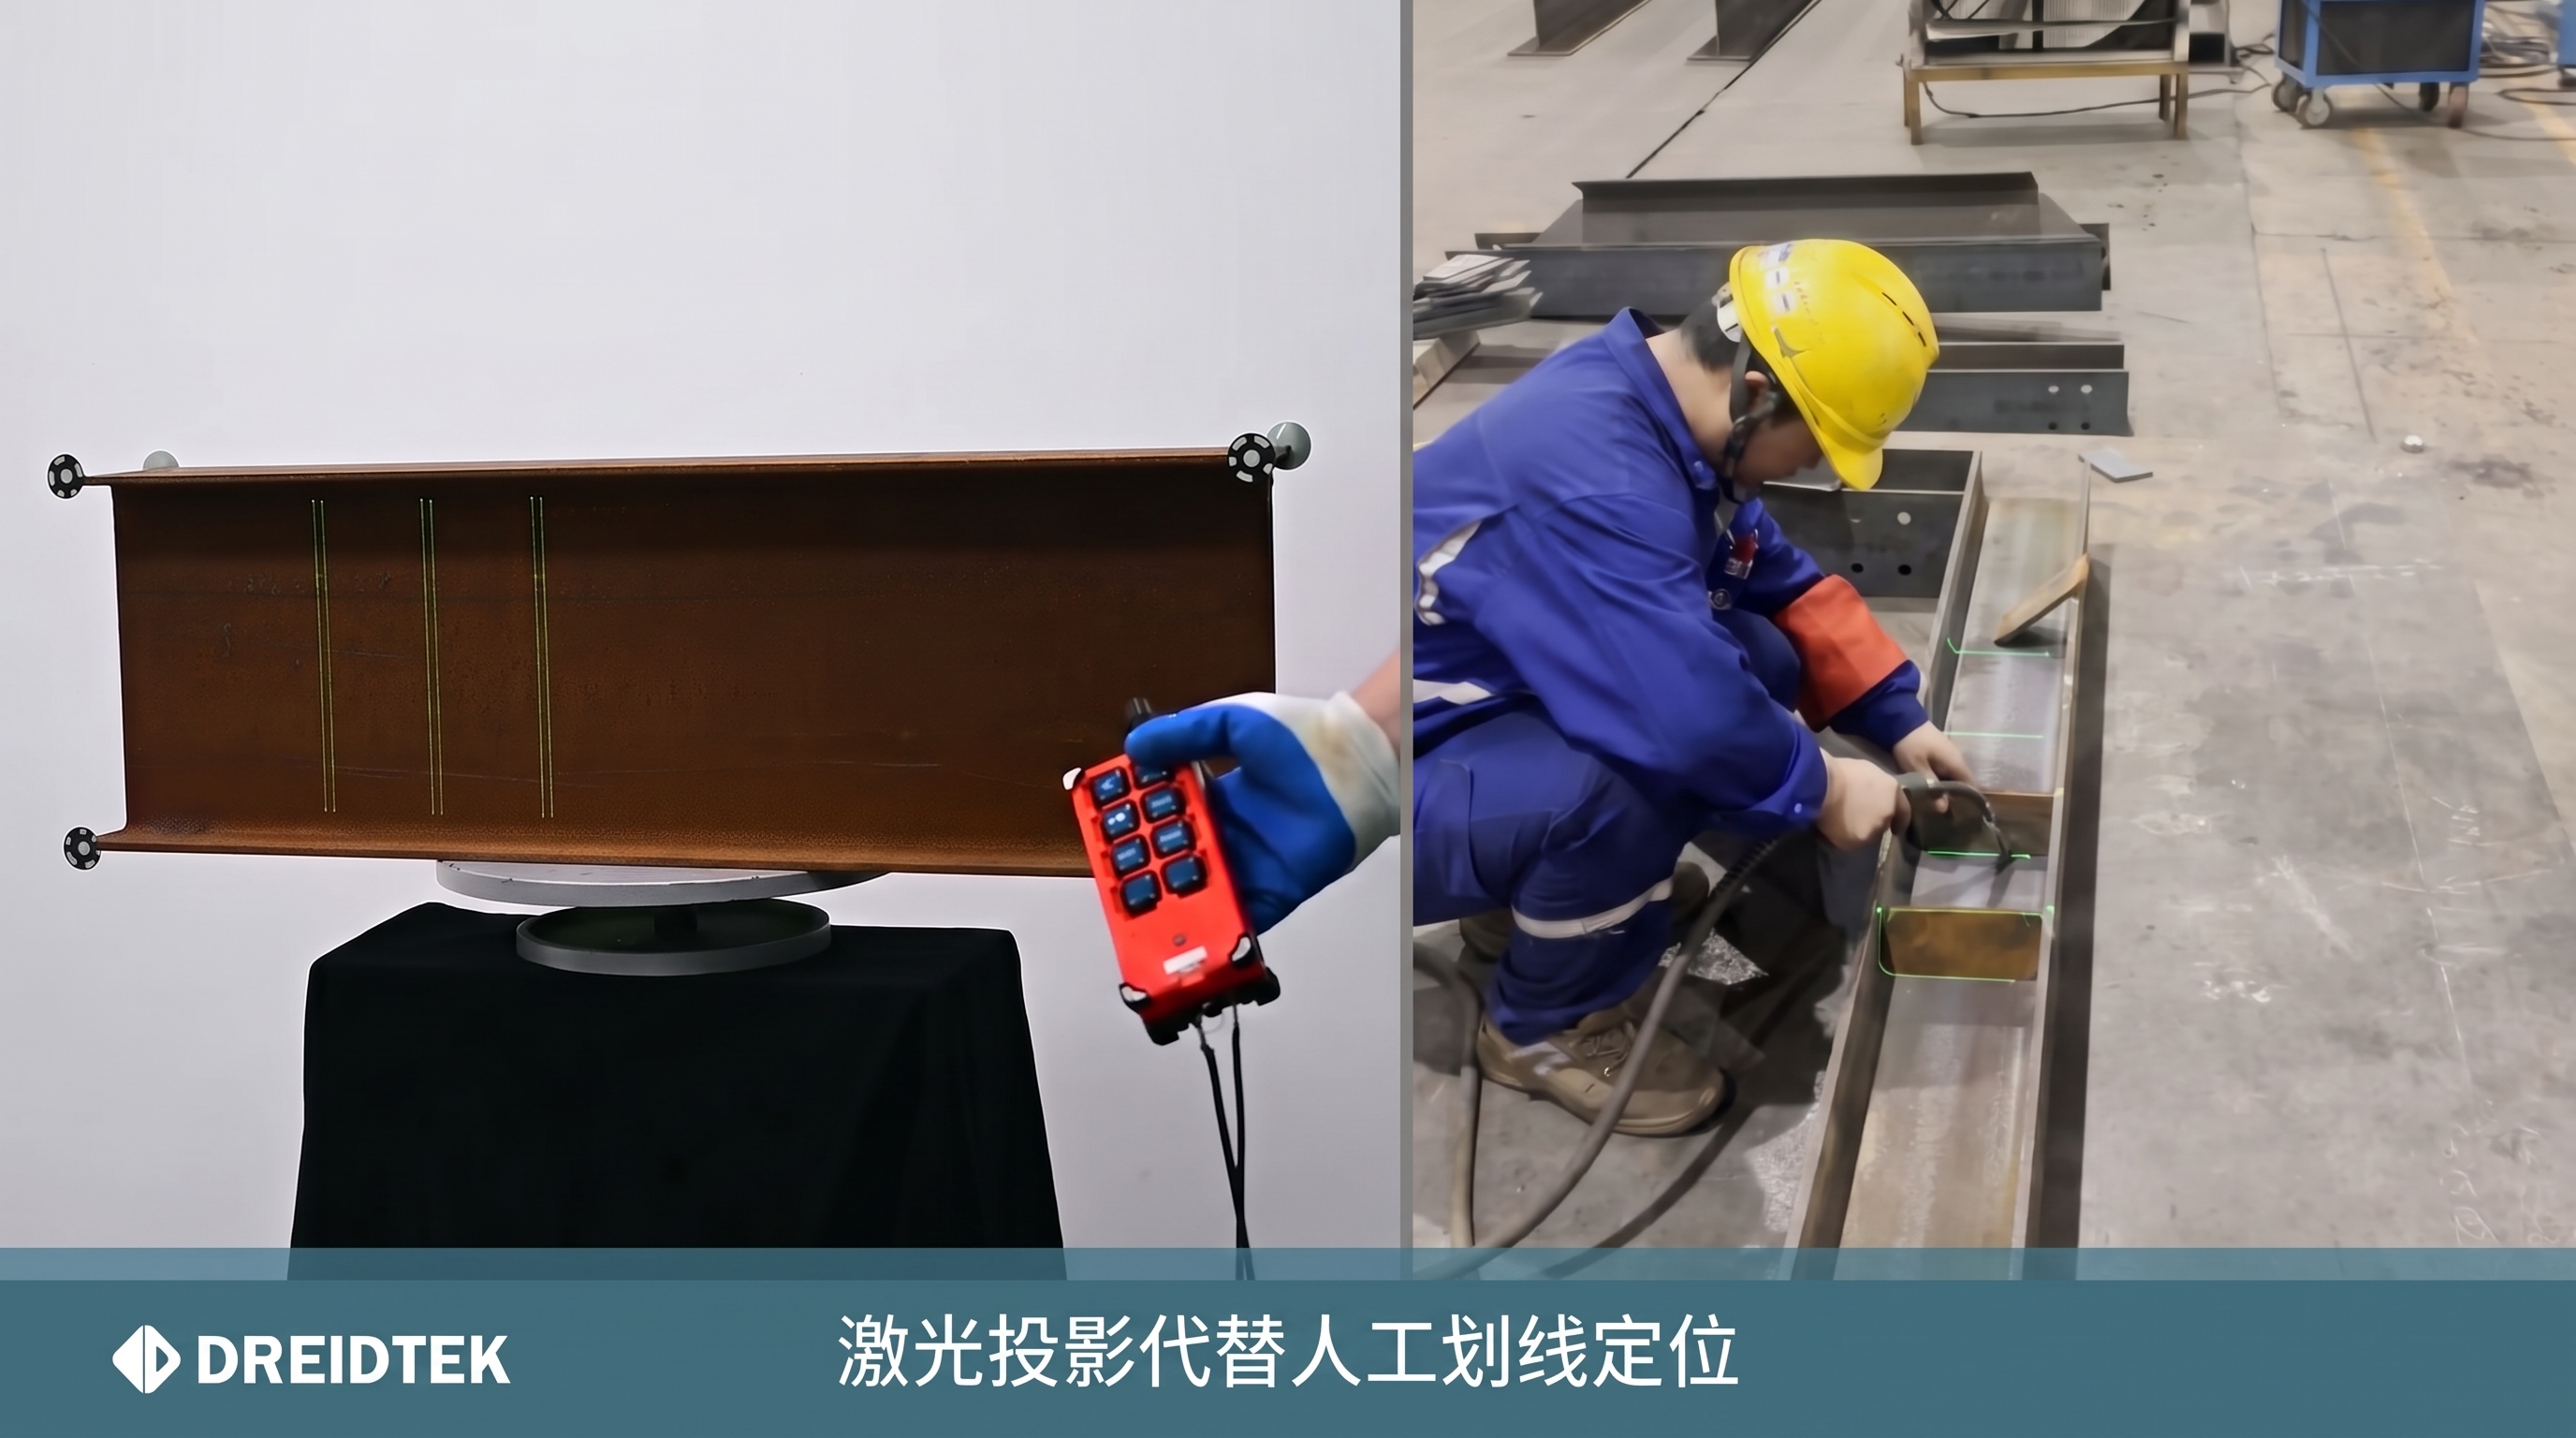
图 1:德特克 INNO-PROJECTOR 三维激光投影仪在 H 型钢上投射 1:1 加劲板轮廓并通过遥控器切换任务(左),以及在钢构车间现场引导工人进行加劲板点焊组对(右)。
该设备的核心在于内置的高精度双目机器视觉系统。不同于传统需要激光束逐个扫描靶点的定位设备(一旦车间行车经过或重型设备产生震动,扫描极易失败),双目视觉可直接识别钢梁上的反光靶点,并在 1秒内 自动完成 CAD 坐标系与物理工件的高精度对齐。这种纯光学视觉识别方式不仅响应极快,而且具备出色的抗震动干扰能力,完全适配焊接车间的复杂工况。
现场装配工无需反复核对图纸尺寸,只需将加劲板对准钢梁上清晰明亮的绿色激光框线,即可直接进行点焊固定。作为一套直观的三维激光投影定位系统,其最高定位精度可达 ±0.25 mm,完全满足钢结构制造的工艺精度要求。针对部分不便粘贴靶点的特殊工件,系统还支持无靶点定位模式(选配功能),可直接识别工件自身的天然孔位与边缘特征完成对齐。
🔹 4.移动升降支架与固定导轨:轻松覆盖 20 米长工件
钢结构构件通常体量庞大,单台固定式设备的投射视野往往难以一次性覆盖整根长梁。要对 15 米级的大型钢梁进行完整投影,三维激光投影定位系统需要具备灵活的车间部署能力。
INNO-PROJECTOR 支持两种主流安装方式:架设在车间上方的固定导轨上,或搭载于移动式升降推车上。采用固定导轨时,投影仪可沿导轨滑动,单条导轨通常可覆盖约 20 米的作业跨度(具体覆盖长度取决于导轨安装规格);采用移动升降推车时,操作员可将其灵活推至不同装配工位之间,对工件进行分段投影作业(CRRC中国中车案例研究)。
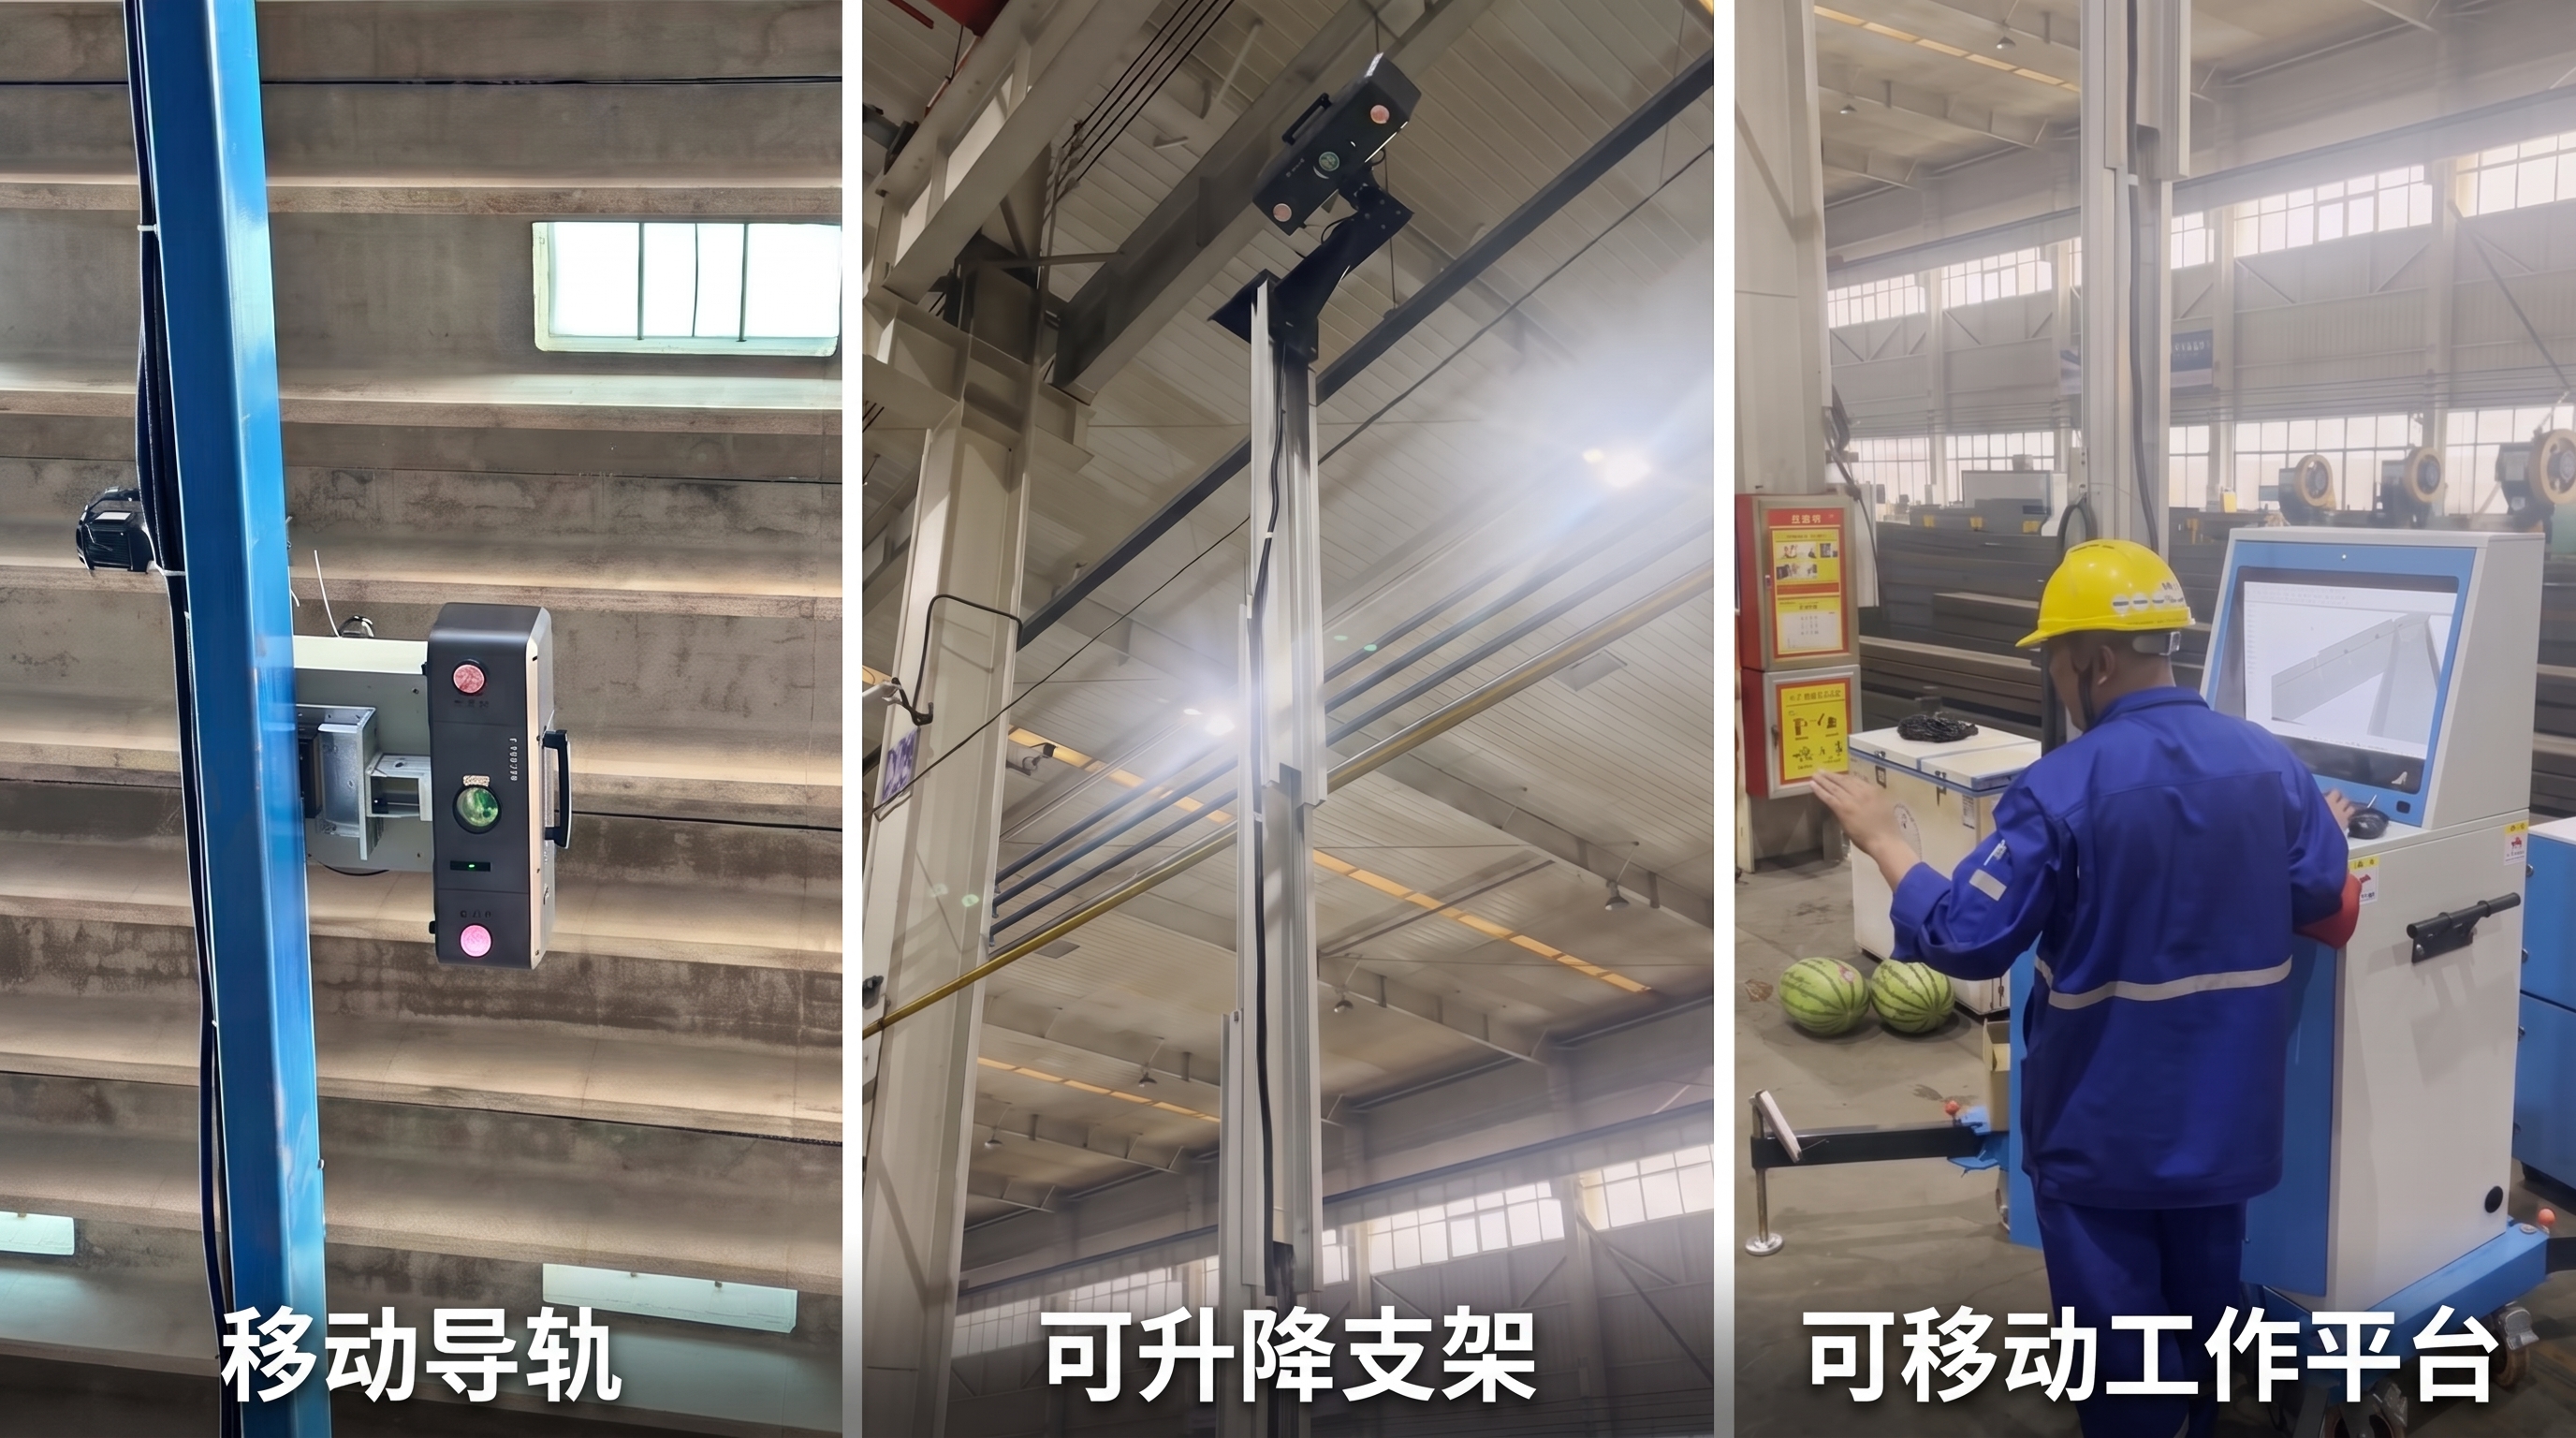
图 2:德特克 INNO-PROJECTOR 三维激光投影定位系统的多样化部署方案——固定导轨安装、伸缩高架安装及移动式控制工作站,灵活覆盖大型钢结构件。
实现长梁分段投影与工件翻面作业的关键,在于基于反光靶点的动态跟踪功能。当移动推车沿 20 米长工件推至下一工位,或 H 型钢被行车吊起翻转角度后,双目视觉系统会在 1秒内 自动重新捕捉钢梁上的靶点并刷新坐标系对齐,全程无需人工重新标定。绿色激光轮廓始终牢牢锁定在工件对应位置上,彻底省去了每次移动后重新找基准点的停机时间。
🔹 5.应用案例:重型结构件加劲板从“手工划线”转向“激光引导”
以某重型装备结构件制造企业为例,该厂过去在长梁拼装工位完全依赖人工划线。在传统工艺下,一根 15 米长的结构梁往往需要焊接数十块不同角度与规格的加劲板,资深装配工仅拉卷尺测量、计算偏移量和石笔画线就需要耗费数小时。
引入三维激光投影定位系统后,该车间在组对工位彻底取消了卷尺测量与人工划线环节。基于该客户项目实测,操作员只需在钢梁上放好反光靶点、调取对应的 CAD 文件,即可直接按照投射出的绿色激光框线摆放组件。省去繁琐的物理放样步骤后,让技术工人能够将核心精力集中在金属焊接本身,而非反复核验尺寸对不对。
🔹 6.严控焊接组对公差,从源头减少返工
在钢结构焊接中,保持准确的装配间隙与垂直度是满足《钢结构工程施工质量验收标准》(GB 50205)及 AWS D1.1 结构焊接规范的前提。加劲板定位一旦超差,不仅会削弱节点受力性能、增加焊材消耗,更可能导致超声波探伤不合格而引发高昂的割除返工代价。
三维激光投影仪从根本上改变了组对阶段的质量管控逻辑。它并不能让“返工修复”变快,而是通过近实时(Near-time)投射清晰无误的视觉边界,确保每一块加劲板在第一道点焊前就精准落位,从而大幅降低定位出错的概率。基于客户项目实测,相比传统人工划线基线,采用激光视觉引导能够将焊接组对公差稳定控制在工艺允许范围内,显著减少因错装、漏装导致的返工。
此外,这一改变还间接提升了焊工的施焊质量。在放样定位环节省下高达 60% 的精力消耗后,装配与焊接人员的体力及脑力疲劳度明显降低,从而能够更专注于电弧稳定性与焊缝成形的一致性。
🔹 7.常见问题解答(FAQ)
1. 生产前夕图纸发生临时变更怎么办?
工艺员只需在系统软件中重新导入更新后的 CAD 图纸即可。相比需要重新制作物理样板的传统方式,三维激光投影仪能够立即投射出修改后的最新装配轮廓,零等待切换生产。
2. 三维激光投影仪能替代型钢数控梁线设备吗?
不能,二者属于上下游互补工序。像 Voortman 型钢加工线这类的数控梁线设备,主要负责前端原材料型钢的钻孔、铣削、锯切以及自动喷码打标;而三维激光投影仪则部署在后端的组对装配台上,用于在总装焊接前引导散件(如加劲板、连接板)的精准落位。
3. 激光投影在车间长期使用对人眼安全吗?
安全。德特克 INNO-PROJECTOR 采用波长 520 nm 的绿色激光光源,激光器安全等级为 Class 3R(功率 ≤ 5 mW),在遵循工业车间常规激光安全操作规范的前提下,可安全用于一线装配作业。
🔹 8.提交您的典型构件图纸,免费获取投影定位评估方案
在组对工位消除人工测量与划线,是钢结构制造企业释放产能最直接的切入点之一。如果您的车间目前仍依赖卷尺和物理样板进行加劲板定位,欢迎联系我们的工程技术团队。
您只需发送一份典型的钢梁组件图纸——我们的软件原生支持 IGES、STP、DXF、DWG、IFC、PLY、XML、LPD、FiberSIM 及 CATIA CPD 等主流格式(并支持针对特殊格式提供定制开发)。我们将为您免费进行投影覆盖与精度模拟评估,提供一套落地即可使用的完整方案,向您展示德特克三维激光投影定位系统如何优化您的钢结构重工制造装配流程。
准备告别繁琐的卷尺测量?立即联系我们预约图纸评估,了解 INNO-PROJECTOR 在钢结构车间中的实际应用。